Un silbido agudo, una superficie llena de marcas onduladas y una herramienta que dura la mitad de lo normal: son los síntomas de las vibraciones (en inglés, chatter). Es uno de los problemas más habituales del taller y casi siempre tiene solución si se ataca en el orden correcto.
Por qué vibra
Hay dos tipos de vibración:
- Forzada: la provoca algo externo que golpea de forma periódica, como una fresa con un filo roto, una pieza mal equilibrada o un rodamiento de la máquina en mal estado.
- Autoexcitada (la más frecuente): el filo deja una superficie ligeramente ondulada; en la siguiente vuelta, el corte encuentra esas ondas, el espesor de viruta varía y la vibración se amplifica. Aparece cuando el conjunto máquina, portaherramientas, herramienta y pieza no es lo bastante rígido para el corte que se le pide.
Cómo reconocerlas
- Ruido: un pitido o zumbido agudo y constante, distinto del sonido normal del corte.
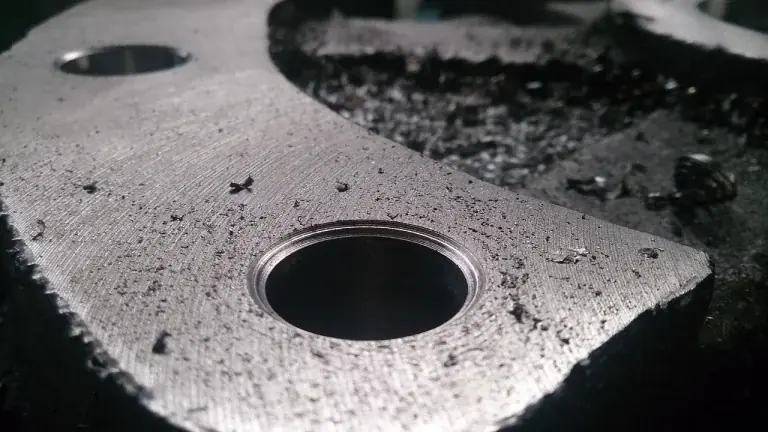
- Acabado: marcas regulares, onduladas o en espiral, a veces con brillo y sombra alternos.
- Herramienta: filos astillados o desgaste irregular mucho antes de lo previsto.
- Medida: en piezas finas o barras largas, la cota cambia de un punto a otro.
El orden para eliminarlas
1. Rigidez. Es lo primero y lo que más resuelve:
- herramienta con el menor voladizo posible y el diámetro más grande que permita la pieza;
- portaherramientas rígido y concéntrico: los hidráulicos y los térmicos amortiguan y sujetan mejor que un portapinzas gastado;
- pieza bien amarrada, apoyada cerca de la zona de corte; las paredes finas, con apoyos o rellenos.
2. Herramienta. Geometría positiva y filo afilado; en fresado, fresas de paso o hélice variable, que rompen la periodicidad del corte; en torneado, radio de punta pequeño.
3. Parámetros. Cambiar las revoluciones suele ser lo más rápido.
Qué tocar en los parámetros
| Síntoma | Qué probar |
|---|---|
| Vibración que aparece a ciertas revoluciones | Subir o bajar la velocidad alrededor de un 10–15 %: a menudo hay zonas de revoluciones estables y otras inestables |
| Vibración al entrar más en el material | Reducir la profundidad de pasada (axial) o el ancho de corte (radial) |
| Vibración con pasadas muy finas | Subir algo el avance: con avances muy bajos el filo roza y vibra |
| Vibración en las esquinas al fresar | Trayectorias que mantengan constante el ancho de corte (fresado trocoidal) |
| Vibración que no cambia con nada | Revisar el estado de la máquina: husillo, rodamientos, holguras |
Los valores de partida de cada herramienta están en el catálogo del fabricante; a partir de ahí se ajusta según la máquina y la pieza.
Casos concretos
- Torneado interior: el voladizo de la barra lo decide casi todo; lo contamos en barras de mandrinar y vibraciones.
- Fresado de paredes finas: deja material de apoyo y mecaniza por niveles, alternando lados.
- Portaherramientas: un cono sucio o con salto convierte cualquier corte en inestable. Revisa qué portaherramientas elegir.
Consejo del equipo técnico
Cambia una sola cosa cada vez y anota el resultado: así sabrás qué ha resuelto la vibración y podrás repetirlo en la siguiente pieza.
Portaherramientas y herramientas antivibración
En nuestro catálogo de sistemas de sujeción tienes portaherramientas hidráulicos, térmicos y de alta precisión, y en los de fresado y torneado, fresas de paso variable y barras antivibratorias. ¿Tu pieza vibra? Cuéntanos el caso.