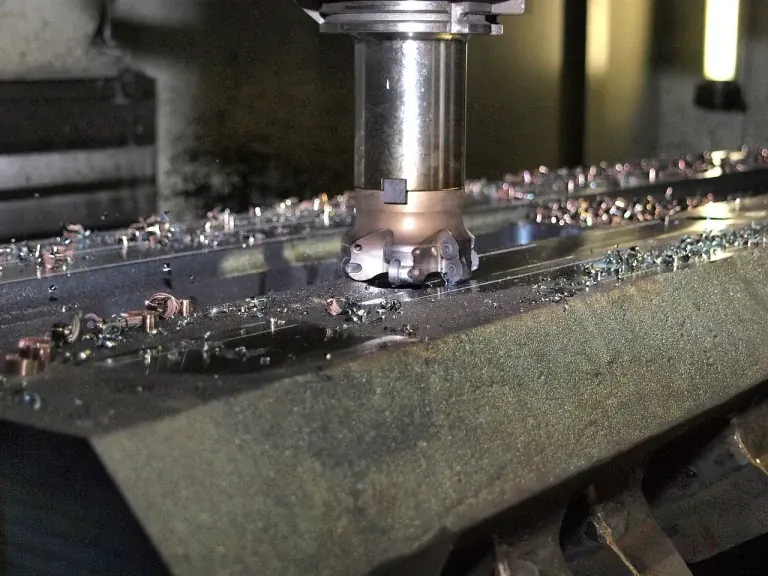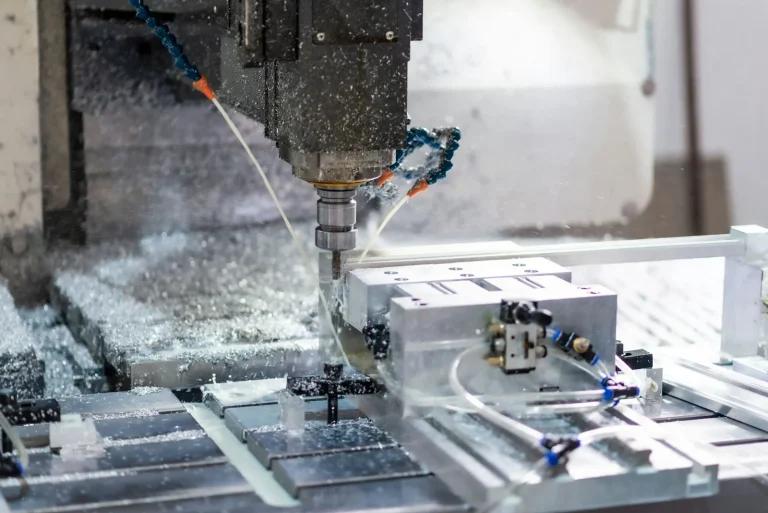
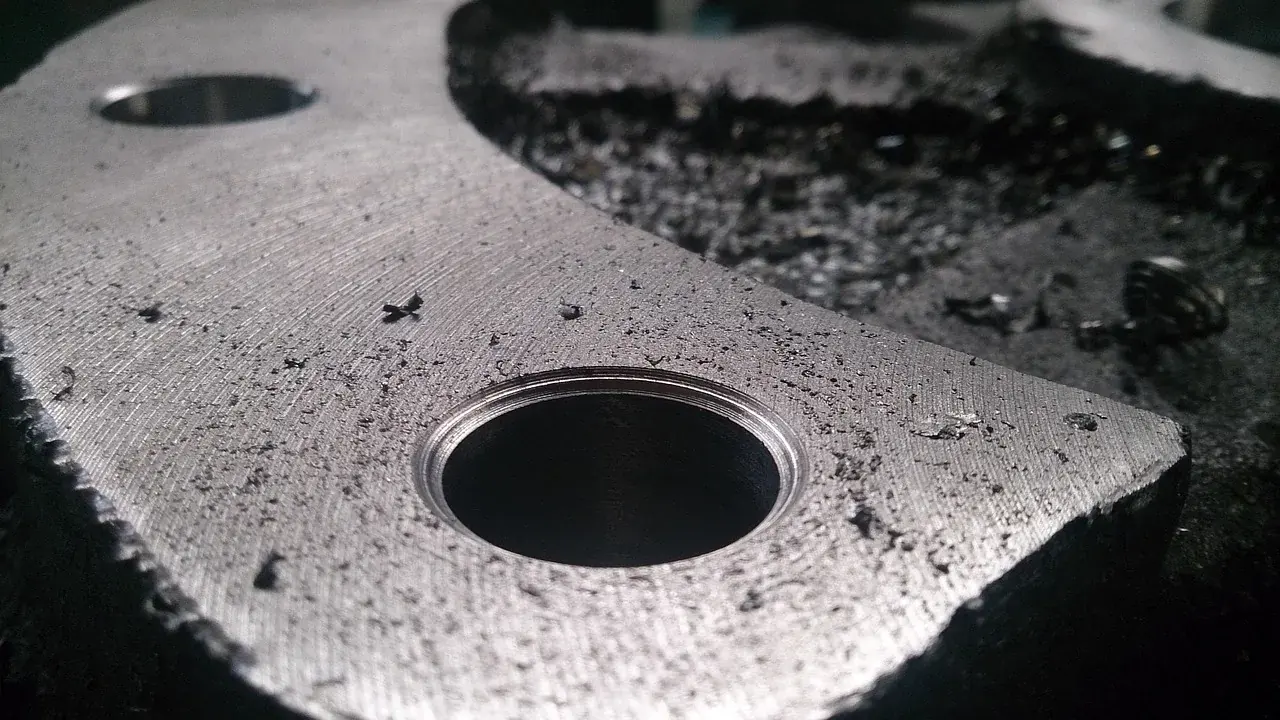
Una rebaba es ese filo de material que queda colgando en el borde de una pieza al salir la herramienta. Corta las manos, impide que las piezas encajen, estropea juntas y roscas y, en muchos sectores, es motivo de rechazo. Quitarla cuesta tiempo, así que la mejor estrategia es que salga lo menos posible y, la que salga, eliminarla de forma rápida y repetible.
Por qué se forman
Cuando la herramienta llega al borde de la pieza, el material ya no tiene detrás nada que lo sujete. En lugar de cortarse limpio, se dobla y se deforma hacia fuera. Influyen sobre todo:
- El material: los dúctiles (aluminio, cobre, inoxidables austeníticos, aceros de bajo carbono) hacen más rebaba que los duros o frágiles (fundición, latón de mecanizado fácil).
- El filo: un filo gastado o redondeado empuja el material en lugar de cortarlo.
- La salida de la herramienta: la dirección en que sale y el ángulo con el que abandona la pieza.
- Los parámetros: avances altos o profundidades grandes en la salida aumentan la rebaba.
Cómo reducirlas desde el mecanizado
| Operación | Qué ayuda |
|---|---|
| Fresado | Herramienta afilada; fresar en concordancia en los bordes de salida; planificar el recorrido para que la fresa salga hacia material ya mecanizado o hacia una zona que luego se elimina |
| Taladrado | Bajar el avance justo antes de salir; brocas con buen afilado y la punta adecuada al material; apoyar la pieza sobre un soporte o una placa de sacrificio |
| Torneado | Plaquita con filo vivo; acabar el borde con un chaflán o un radio en el propio programa |
| Roscado | Avellanar la entrada del agujero antes de roscar: la rebaba de la rosca queda dentro del chaflán |
Lo más eficaz en CNC suele ser hacer el chaflán en la propia máquina con una fresa de chaflanar o un avellanador al final del programa: la pieza sale terminada y sin manipulación extra. Si el filo está gastado, el problema crece; lo explicamos en cómo reconocer el desgaste de la herramienta.
Métodos para desbarbar
- Desbarbadores manuales: un mango con una cuchilla giratoria que se pasa por el borde. Rápidos y baratos para piezas sueltas y agujeros.
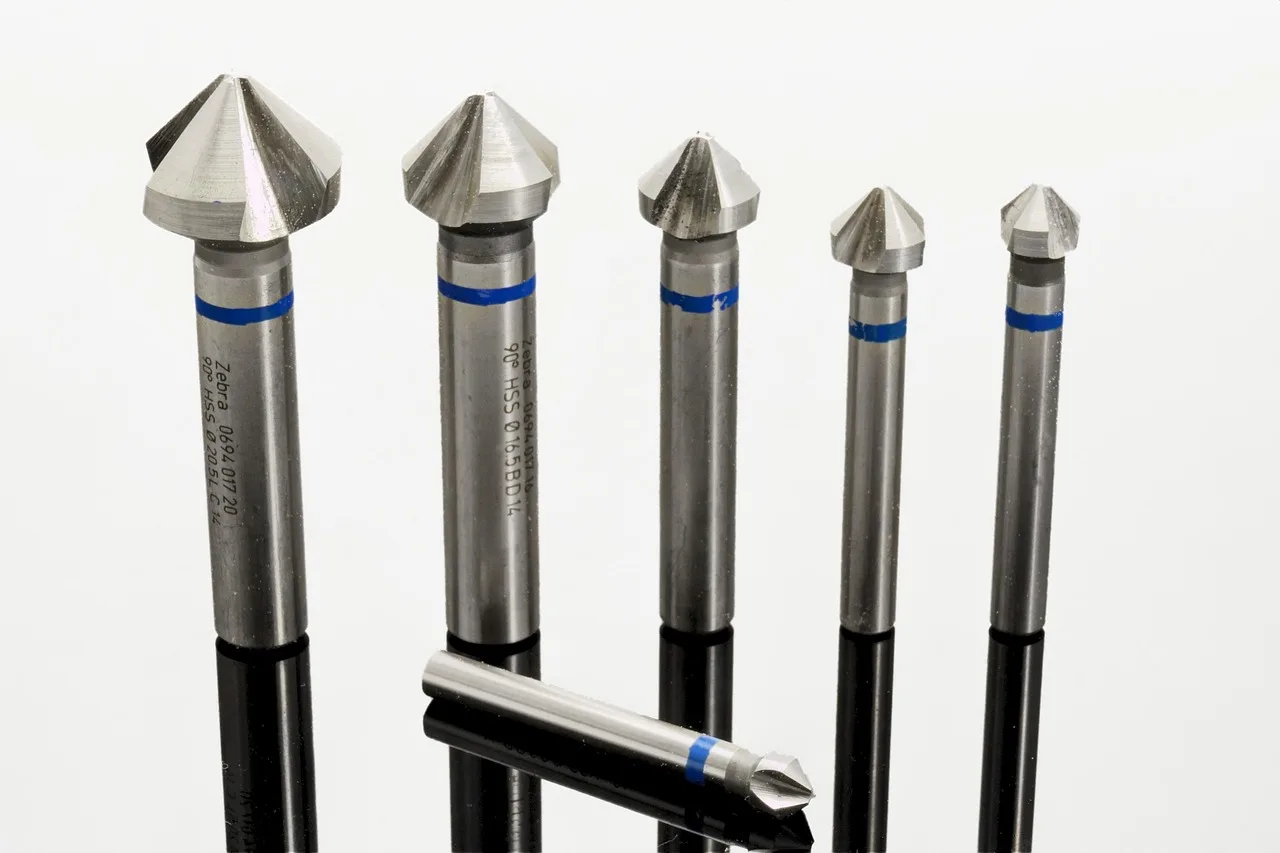
- Avellanadores y fresas de chaflanar: en el taladro, a mano o en la propia máquina, para agujeros y aristas rectas.
- Limas y abrasivos: limas, fibras abrasivas, discos de láminas y cepillos para bordes y contornos.
- Máquinas rebabadoras o achaflanadoras: dejan un chaflán regular en aristas de chapa y piezas, mucho más rápido que a mano.
- Acabado por vibración: para series de piezas pequeñas, que se desbarban todas a la vez en un bombo con abrasivos.
Qué método elegir
| Situación | Método recomendado |
|---|---|
| Pocas piezas, agujeros y bordes sencillos | Desbarbador manual o avellanador |
| Piezas de CNC en serie | Chaflán en el propio programa |
| Aristas largas de chapa o perfiles | Máquina rebabadora o achaflanadora |
| Muchas piezas pequeñas | Acabado por vibración |
| Contornos irregulares | Abrasivos: fibras, cepillos o discos de láminas |
Seguridad al desbarbar
Las rebabas cortan como cuchillas. Al manipular y desbarbar piezas, usa guantes con nivel de corte adecuado (lo explicamos en cómo leer el marcado EN 388) y gafas de seguridad si usas abrasivos o máquinas.
Consejo del equipo técnico
Cada pieza que hay que desbarbar a mano es tiempo que no se factura. Revisa primero el filo de la herramienta y el recorrido de salida: muchas rebabas se eliminan antes de que existan.
Rebabadoras, avellanadores y abrasivos
En nuestro catálogo de máquinas y equipos tienes las rebabadoras de Gamor, y en el de abrasivos, fibras, discos de láminas y cepillos. ¿Quieres reducir el tiempo de desbarbado? Cuéntanos tus piezas.
Te puede interesar
Vibraciones en el mecanizado: cómo reconocerlas y eliminarlas