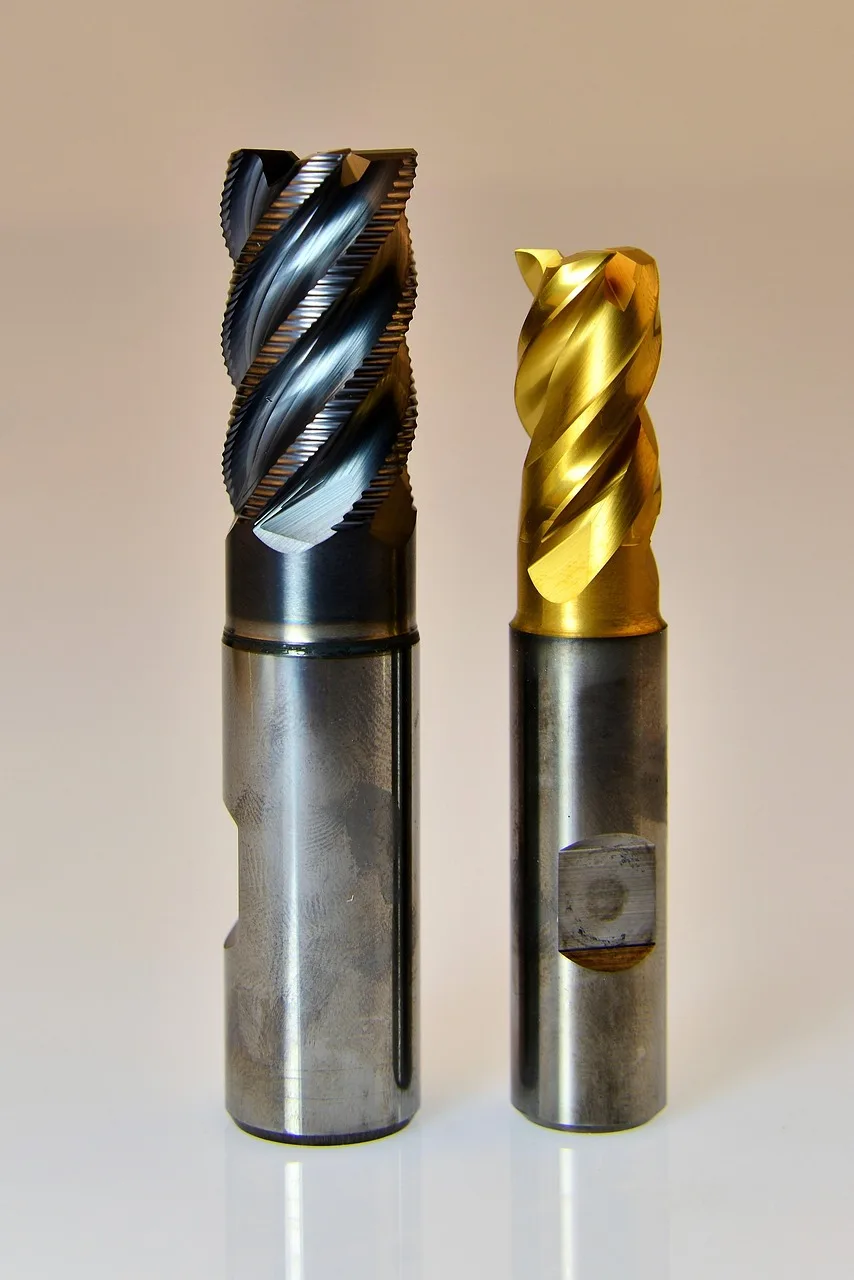
Dos fresas con la misma forma pueden rendir de forma muy distinta según su recubrimiento: una capa de unas pocas micras que el fabricante deposita sobre el metal duro. Elegir bien el recubrimiento para el material de la pieza alarga la vida de la herramienta y permite trabajar más rápido.
Para qué sirve el recubrimiento
- Aumenta la dureza de la superficie y la resistencia al desgaste.
- Aísla del calor: protege el metal duro de las altas temperaturas del corte.
- Reduce la fricción y evita que el material de la pieza se pegue al filo (filo recrecido).
- Resiste la oxidación a alta temperatura, clave para mecanizar en seco o a gran velocidad.
Los recubrimientos más habituales
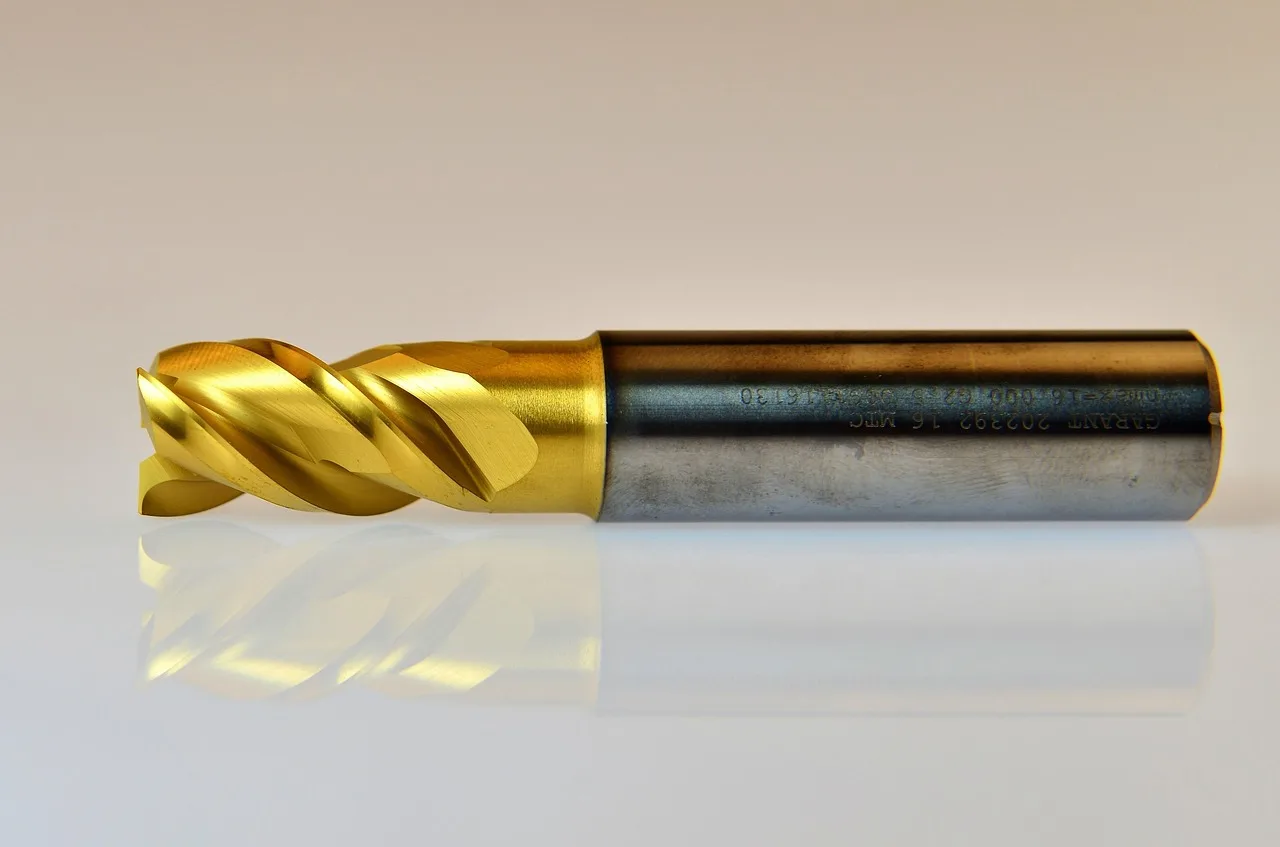
- TiN (nitruro de titanio). El clásico dorado. Uso general a velocidades moderadas; hoy se ve más en brocas y machos que en fresas de alto rendimiento.
- TiCN (carbonitruro de titanio). Más duro que el TiN, bueno contra la abrasión a velocidades moderadas.
- TiAlN y AlTiN (nitruro de titanio y aluminio). Forman una capa de óxido de aluminio que protege a alta temperatura. Muy usados en aceros, aceros templados y fundición, también en seco.
- AlCrN (nitruro de aluminio y cromo). Gran dureza en caliente y buena resistencia al desgaste. Muy bueno en aceros e inoxidables.
- DLC (carbono tipo diamante). Muy liso y de baja fricción. Para aluminio, cobre, latón y plásticos, donde evita que el material se pegue.
- Diamante (CVD). Para grafito, composites y aluminio con mucho silicio, muy abrasivos.
Qué recubrimiento para cada material
| Material de la pieza | Recubrimiento recomendado | Por qué |
|---|---|---|
| Aceros al carbono y aleados | TiAlN, AlTiN o AlCrN | Resisten el calor y el desgaste |
| Aceros templados (por encima de unos 50 HRC) | AlTiN o recubrimientos específicos para duro | Máxima resistencia térmica |
| Inoxidables | AlCrN o TiAlN | Dureza en caliente, menos adherencia |
| Fundición | TiAlN o TiCN | Resistencia a la abrasión |
| Aluminio y aleaciones de cobre | Sin recubrir (pulida), DLC o ZrN | Filo muy afilado y sin material pegado |
| Aluminio con mucho silicio, grafito, composites | Diamante (CVD) | Resistencia extrema a la abrasión |
| Titanio y aleaciones de níquel | AlCrN, AlTiN o los específicos de cada fabricante | Calor y adherencia muy altos |
Los nombres comerciales cambian en cada marca (cada fabricante tiene sus propias capas y mezclas), pero casi todos parten de estas familias. Lo que manda es la tabla de aplicación del catálogo.
Errores frecuentes
- Usar una fresa con TiAlN para aluminio. El aluminio se pega al recubrimiento y al filo, que además suele ser menos afilado. Para aluminio, mejor sin recubrir o con DLC (lo explicamos en cómo elegir una fresa para aluminio).
- Pensar que el recubrimiento lo arregla todo. Si la geometría, el número de labios o los parámetros no son los adecuados, la fresa durará poco igualmente.
- Reafilar sin volver a recubrir. Al reafilar se pierde el recubrimiento en el filo: conviene recubrir de nuevo para recuperar el rendimiento.
Consejo del equipo técnico
Primero elige la fresa por el material (geometría y labios) y después el recubrimiento. Si dudas entre dos, el catálogo del fabricante indica para qué grupo de material ISO (P, M, K, N, S, H) está pensada cada una.
Fresas enterizas y de plaquitas
En nuestro catálogo de fresado tienes los catálogos de fresas enterizas y de plaquitas de Seco Tools y de nuestras otras marcas, con sus tablas de aplicación. ¿Dudas con un material? Pregúntanos.
Te puede interesar