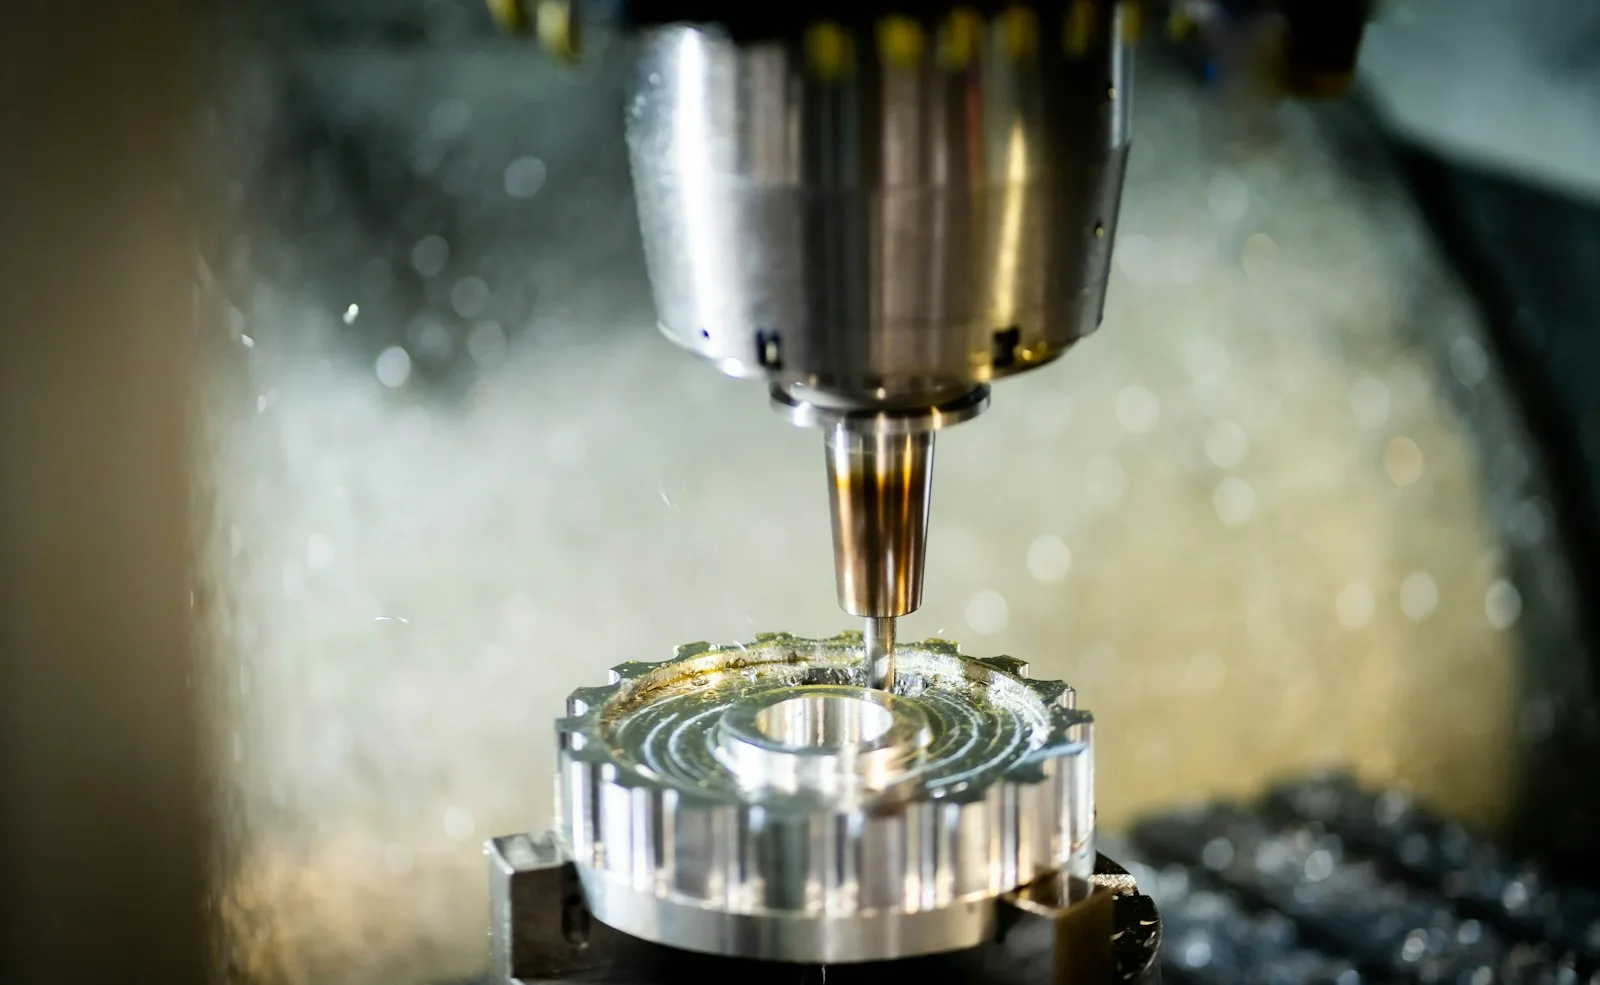
El aluminio se mecaniza con facilidad, pero tiene dos enemigos: la viruta que no sale y el filo recrecido, es decir, el material que se suelda al filo. Una fresa pensada para acero suele fallar en aluminio por estas dos razones, aunque sea de buena calidad. Estas son las claves para elegir bien.
Pocos labios para que la viruta salga
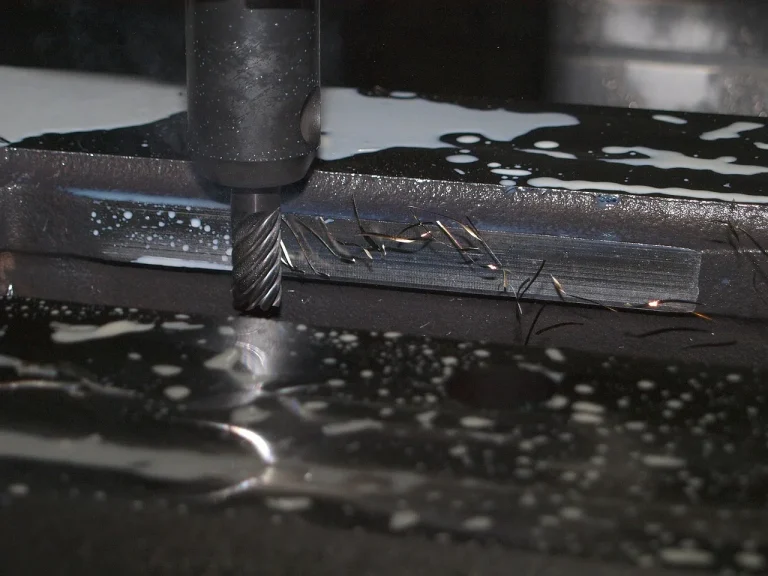
El aluminio permite avances altos y genera mucho volumen de viruta. Si la fresa tiene muchos labios, los huecos entre ellos (las gargantas) son pequeños y la viruta se atasca: la fresa se emboza, se calienta y puede romperse.
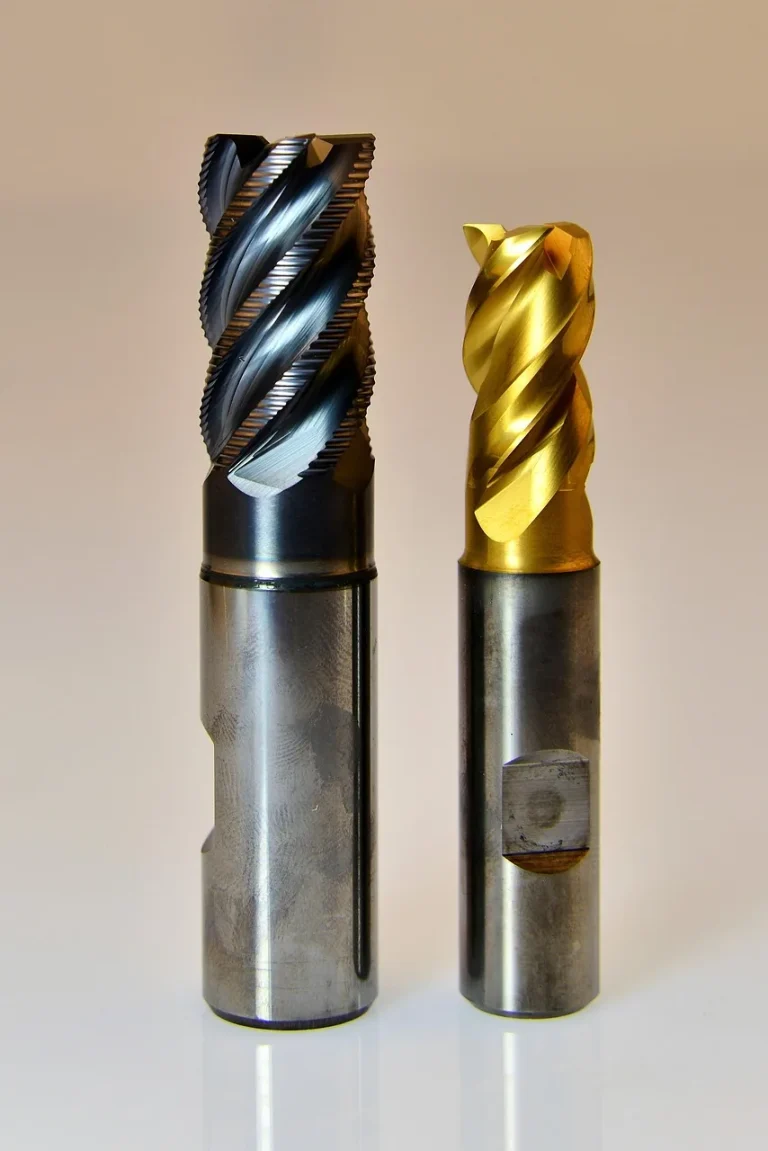
- 2 labios: máxima evacuación. Ideal para ranurado profundo y para máquinas con poca potencia.
- 3 labios: el equilibrio más habitual en CNC. Buena evacuación y más estabilidad que la de dos labios.
- 4 o más labios: solo para acabado, contorneado con poca profundidad radial o trabajos de alta velocidad con estrategias trocoidales.
Hélice alta y filos muy afilados
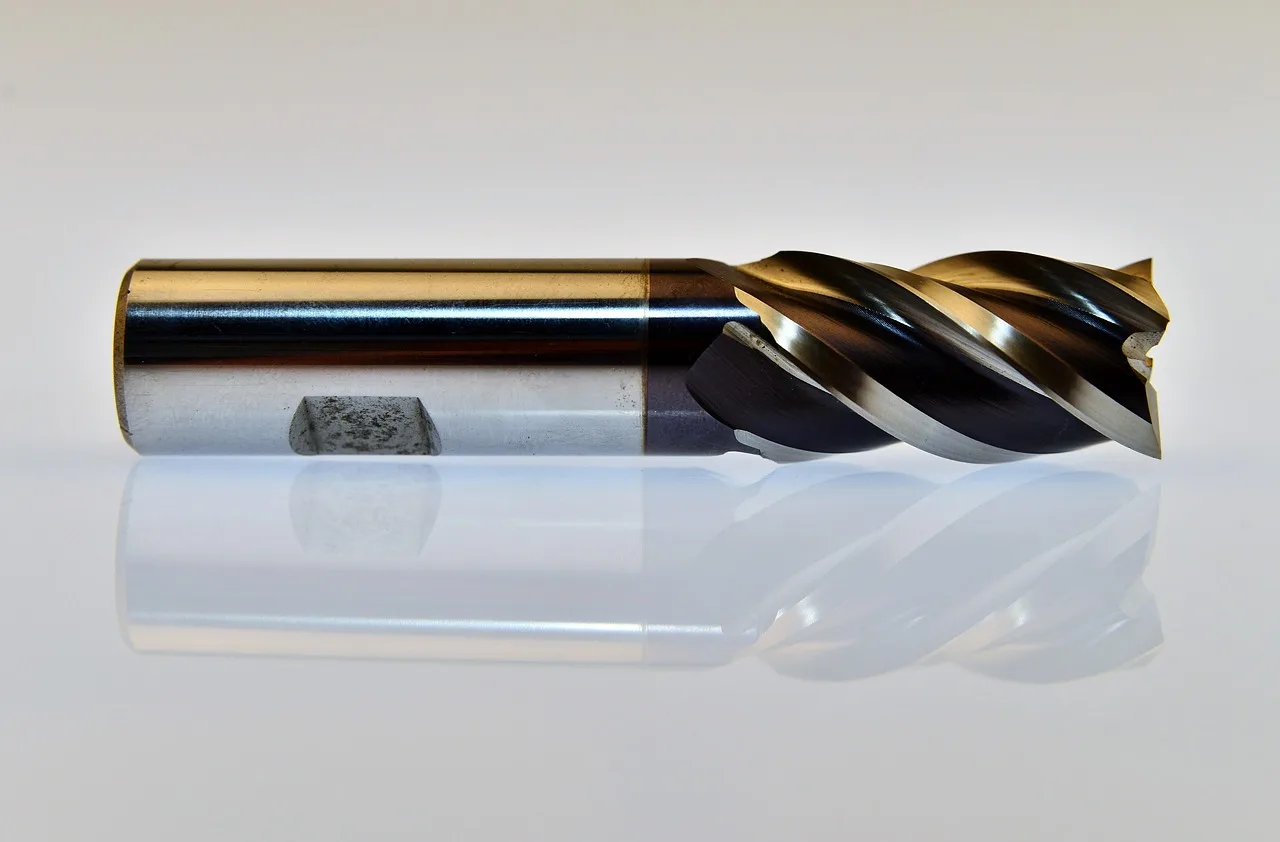
Las fresas para aluminio suelen tener un ángulo de hélice alto (en torno a 35–45°) y un ángulo de desprendimiento positivo. El filo corta en lugar de empujar, la viruta sube con facilidad y las fuerzas de corte bajan, algo importante en piezas de pared fina.
Fíjate también en el acabado de las gargantas: un pulido espejo reduce la fricción y hace que la viruta no se pegue.
Recubrimiento: menos es más
Muchos recubrimientos pensados para acero, como los de aluminio y titanio (TiAlN o AlTiN), tienen afinidad química con el aluminio y favorecen que se pegue al filo. Para este material se usan:
- Sin recubrimiento, con el metal duro pulido: la opción más común y económica.
- Recubrimientos lisos de tipo DLC o ZrN, que reducen la adherencia y alargan la vida en series largas.
- Diamante (PCD o CVD) para aleaciones con mucho silicio, que son muy abrasivas.
Metal duro o HSS
En una fresadora convencional o en series muy cortas, una fresa de acero rápido (HSS o HSS-Co) bien afilada cumple. En centros de mecanizado CNC, el metal duro permite velocidades de corte mucho más altas y mantiene el filo, que es lo que más importa en aluminio.
| Situación | Recomendación |
|---|---|
| Ranurado profundo | 2 labios, hélice alta, pulida |
| Desbaste y contorneado en CNC | 3 labios con rompevirutas o filo ondulado |
| Acabado de paredes | 3–4 labios, hélice alta, radio en la punta |
| Aluminio con mucho silicio | Recubrimiento de diamante o PCD |
Parámetros y refrigeración
- Velocidad alta, avance generoso: en aluminio el error típico es avanzar poco. La fresa roza, se calienta y aparece el filo recrecido.
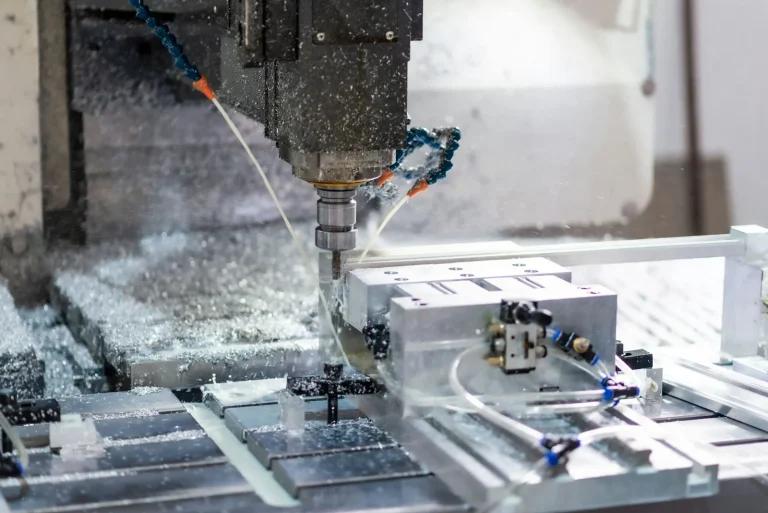
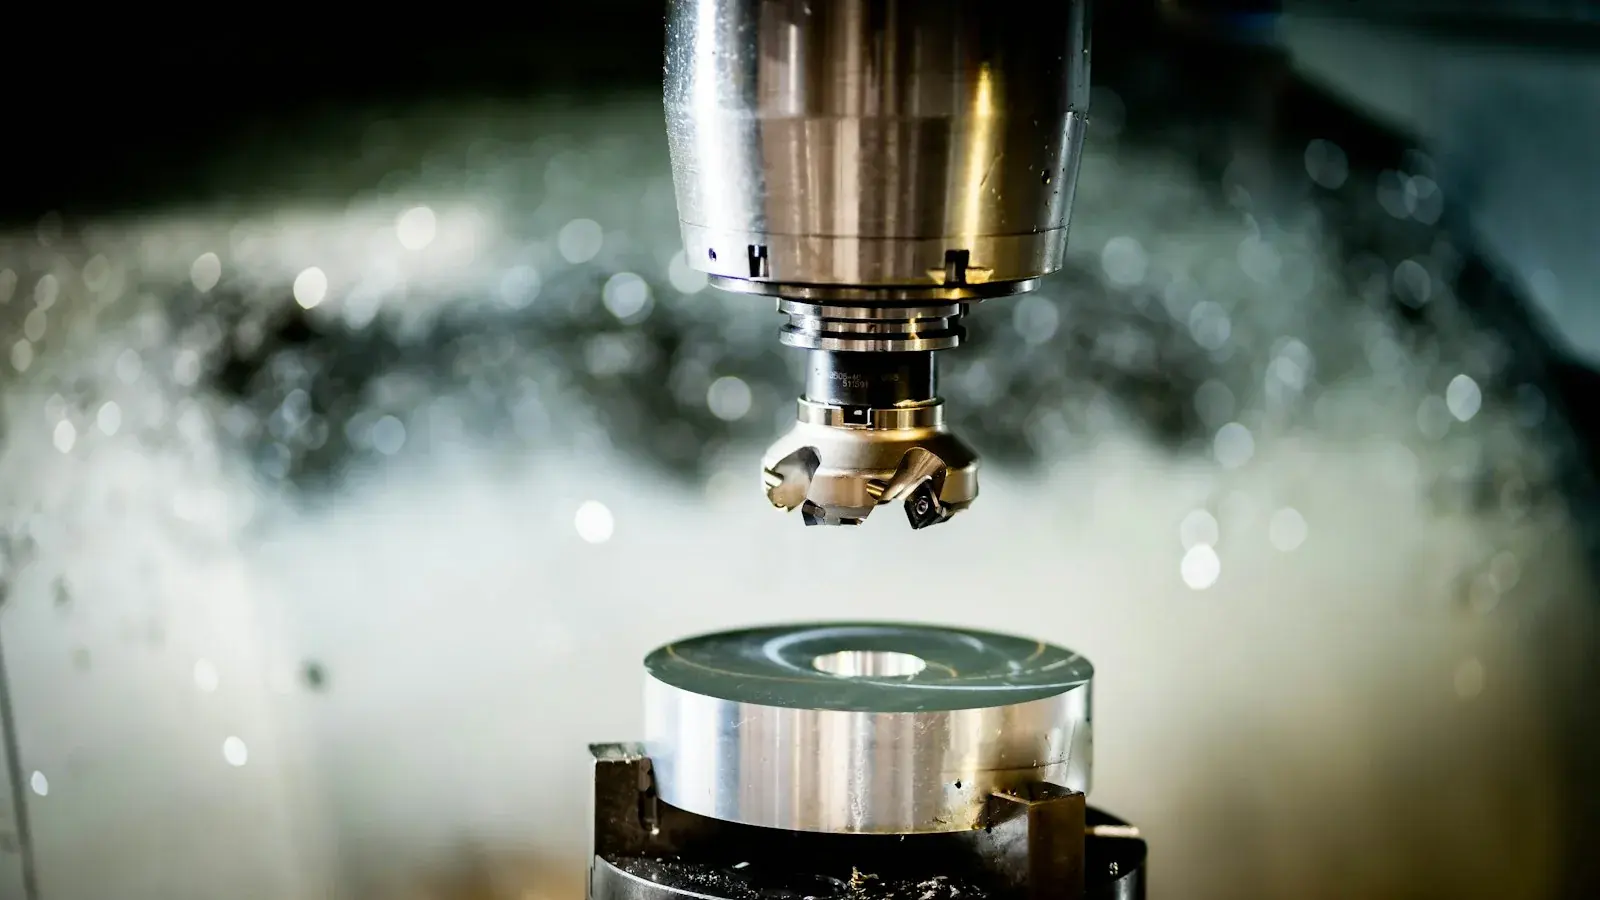
- Refrigeración abundante o aire a presión: lo importante es que la viruta no vuelva a pasar por el filo. La microlubricación (MQL) también da buen resultado.
- Voladizo corto: saca la fresa del portaherramientas solo lo necesario para reducir vibraciones.
- Parte siempre de los datos del fabricante y ajusta según la rigidez de tu máquina y el amarre de la pieza.
Además de la fresa, la estrategia importa: en aluminio y en casi cualquier material, conviene saber cuándo fresar en concordancia o en oposición.
Consejo del equipo técnico
Si ves aluminio soldado en el filo, antes de cambiar de fresa revisa la refrigeración y sube el avance por diente.
Encuentra tu fresa
En el catálogo de fresado tienes fresas de metal duro, planeadores y portaplaquitas de las principales marcas. Si nos dices qué aleación mecanizas y con qué máquina, te recomendamos geometría y parámetros: pide asesoramiento técnico.