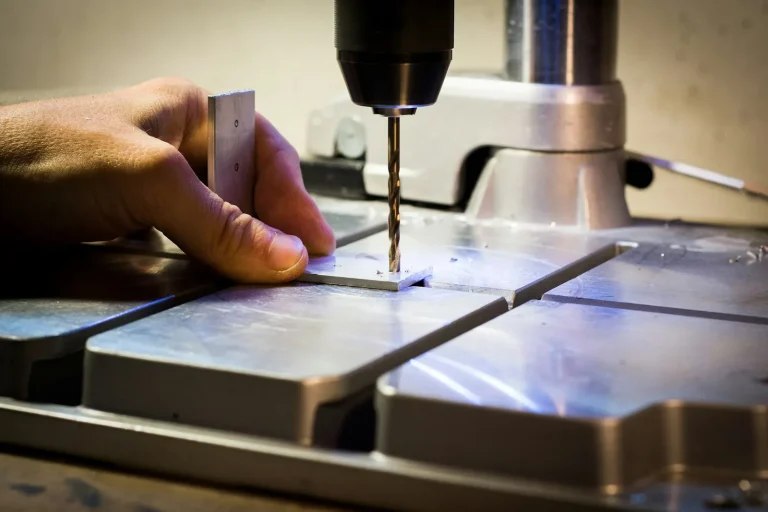
Una broca hace agujeros rápidos, pero no precisos: su diámetro real y su acabado varían. Cuando un eje, un pasador o un casquillo tiene que entrar con un ajuste concreto, el agujero se termina con un escariador. Bien hecho, el escariado da agujeros con tolerancia H7 y un acabado fino de forma repetible.
Qué hace el escariador
El escariador tiene muchos filos rectos o helicoidales y quita muy poco material: solo lo justo para dejar el agujero a medida, redondo y con buen acabado. No sirve para corregir un agujero torcido o desplazado; para eso hay que mandrinar.
1. Deja la sobremedida correcta
Es lo más importante. Si se deja poco material, el escariador roza en lugar de cortar y el acabado es malo; si se deja mucho, se sobrecarga y el agujero sale grande. Como orientación, sobre el diámetro:
| Diámetro del agujero | Material a dejar (en el diámetro) |
|---|---|
| Hasta 5 mm | 0,1–0,2 mm |
| De 5 a 20 mm | 0,2–0,3 mm |
| De 20 a 50 mm | 0,3–0,5 mm |
Son valores habituales para escariadores de máquina; el fabricante de cada escariador indica los suyos. Por ejemplo, para un agujero de 10H7 se taladra a 9,7–9,8 mm.
2. Elige el escariador adecuado
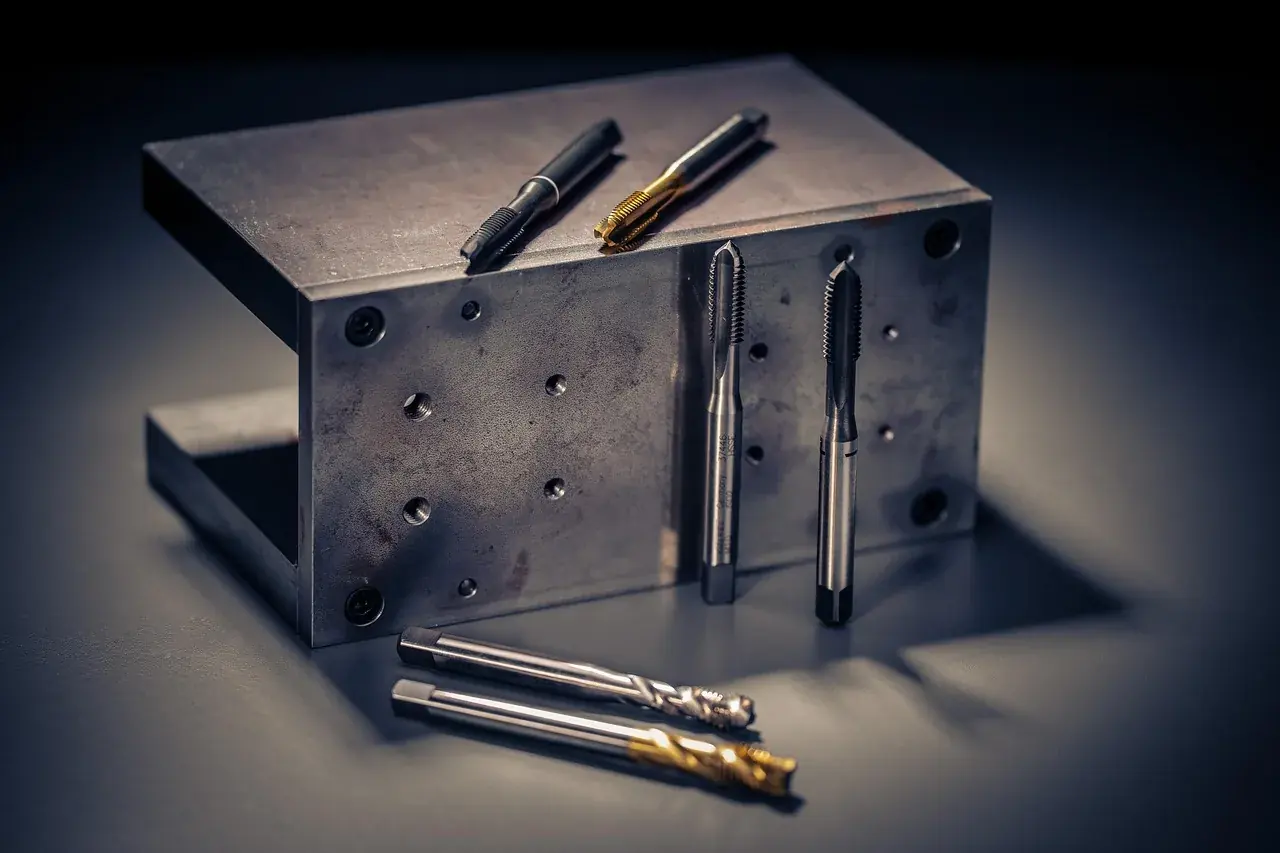
- De mano o de máquina. El de mano tiene una entrada cónica larga y se usa con giramachos; el de máquina, para taladro, torno o centro de mecanizado.
- De HSS o de metal duro. El HSS es más tolerante y económico; el de metal duro trabaja más rápido, dura más y da mejor precisión en series.
- De filos rectos o helicoidales. En agujeros pasantes, la hélice a izquierdas empuja la viruta hacia delante; en ciegos, la hélice a derechas la saca hacia atrás.
- Fijos o de plaquita. Los de plaquita o cabeza intercambiable se ajustan y compensan en diámetros grandes.
3. Parámetros: más lento y con más avance
Al escariar, la regla general es reducir la velocidad respecto al taladrado (más o menos a la mitad con HSS) y aumentar el avance. Un avance demasiado bajo hace que el escariador roce, se caliente y deje marcas. Usa siempre la taladrina o el aceite de corte recomendados: la lubricación influye mucho en el acabado. Y no pares el giro con el escariador dentro del agujero; sácalo girando.
4. Alineación y sujeción
- El escariado sigue el agujero previo: si la broca se ha desviado, el escariador también. Taladra con una broca buena y centra bien la entrada.
- En máquinas convencionales o tornos, un portaescariadores flotante compensa pequeñas desalineaciones entre el husillo y el agujero.
- En CNC, comprueba el salto de la herramienta en el cono: unas centésimas de salto se convierten en un agujero grande.
Problemas habituales y soluciones
| Problema | Causa probable | Solución |
|---|---|---|
| Agujero grande | Salto de la herramienta, desalineación, sobremedida excesiva | Revisar el cono y la alineación, usar portaescariadores flotante, dejar menos material |
| Agujero pequeño o que cierra | Material elástico, escariador gastado | Escariador nuevo o de medida corregida; revisar la lubricación |
| Mal acabado o marcas | Poca sobremedida, avance bajo, falta de lubricación | Dejar la sobremedida correcta, subir el avance, mejorar la refrigeración |
| Agujero cónico | Desalineación, entrada torcida | Alinear, centrar mejor la broca, portaescariadores flotante |
| Facetas o vibraciones | Velocidad alta, sujeción poco rígida | Bajar la velocidad, escariador de dientes desiguales, mejorar el amarre |
Para saber qué significa exactamente H7 y cómo se comprueba, tienes nuestra guía de tolerancias y ajustes ISO.
Consejo del equipo técnico
Taladra con una broca recta y buena, deja la sobremedida justa y escaria con avance generoso: es el 90 % del éxito.
Escariadores y brocas
En nuestro catálogo de taladrado tienes escariadores fijos y de plaquita, brocas y avellanadores en los catálogos de nuestras marcas. ¿No sabes qué escariador usar? Pregúntanos.
Te puede interesar